1.引言
全球能源需求持续增长、碳减排目标日益紧迫,而化石燃料在今后相当长时期内仍将是我国一次能源供应的主体,如何在保障能源安全的前提下实现化石能源的低碳化利用,是能源动力领域亟待解决的关键问题。传统空气燃烧中,燃料与空气直接接触,大量氮气随燃烧产物进入烟气,使CO2体积分数仅为12%-15%,增加了后续分离与捕集难度。采用燃烧后等捕集路线,需对大量烟气进行处理,吸收剂再生与CO2压缩提纯额外耗能高达约3.0-4.0 GJ/t CO2,电站净效率下降8-12个百分点[1]。因此,优化燃烧供氧方式与从源头改善燃烧产物组成,是降低CO2捕集能耗的重要技术思路。
针对上述烟气稀释问题,通过将燃料侧与空气侧分隔,并利用固体载氧体在两个反应环境之间传递氧,从原理上杜绝了氮气对燃烧产物的稀释,可在实现燃料化学能等效利用的同时获得高浓度CO2。化学链燃烧(Chemical Looping Combustion, CLC)即由此发展而来的新型燃烧技术,具有显著的经济优势与广泛的燃料适应性,自20世纪80年代提出以来,历经四十余年基础研究与工程示范,已被国际能源署(IEA)及学术界视为最具商业化潜力的低成本碳捕集发电技术之一[1,2]。
2.化学链燃烧
2.1 化学链燃烧概念
传统燃烧过程中,燃料与空气直接混合并发生氧化反应,燃烧释热主要集中于燃烧区域,不可逆损失较大。化学链燃烧则采用间接供氧方式,利用固体载氧体(oxygen carrier, OC)在燃料与空气之间传递氧,从而避免二者直接接触。载氧体通常为能够发生可逆氧化还原反应的金属氧化物或复合氧化物,在空气反应器(Air Reactor, AR)与燃料反应器(Fuel Reactor, FR)两个相互隔离的反应器之间循环,实现氧的传递与热量输运,如图1所示[3]。在燃料反应器内,载氧体晶体结构中储存的晶格氧氧化燃料,载氧体自身被还原,还原态载氧体随后在空气反应器中与空气反应,重新摄氧并恢复氧化态。
化学链燃烧改变的是氧的传递路径与燃料的反应环境,而非燃料完全燃烧的总反应。在载氧体完成还原与氧化循环并恢复初始状态的条件下,体系的净反应与燃料直接完全燃烧相同,总反应焓也符合Hess定律。不同载氧体的氧化还原特性会影响热量在燃料反应和空气反应两个阶段的分配,其中燃料侧反应既可能放热,也可能吸热,因此实际系统仍需结合载氧体性质与运行条件,合理设计反应器间的传热及热量回收方案。与此同时,在理想的气体隔离条件下,空气侧的氮气不会直接进入燃料侧产物流,使燃料反应生成的CO2得以富集,从而降低后续CO2分离与捕集的难度。
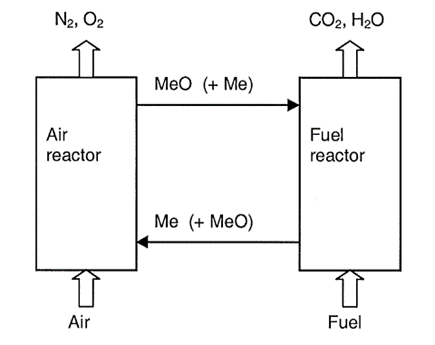
图1 化学链燃烧系统示意图[3]
2.2 化学链燃烧反应器
2.2.1 典型反应器构型与运行方式
化学链燃烧的连续运行依赖于反应器系统对气固接触、载氧体循环及反应热传递的有效组织。典型的化学链燃烧装置主要由空气反应器(AR)、燃料反应器(FR)以及固体输送与气体密封设备组成,反应器构型直接影响燃料转化程度、载氧体循环效率和系统运行稳定性。根据系统构型及载氧体的运行方式,现有研究主要形成了串行(互联)流化床和填充床两类代表性技术路线[4,5]。
串行流化床是化学链燃烧实现连续运行的典型反应器形式。该系统通过固体输送通道将空气反应器与燃料反应器连接,使载氧体颗粒在两个反应器之间连续循环。在空气反应器中,载氧体与空气发生氧化反应;随后,颗粒进入燃料反应器,通过晶格氧参与燃料转化,自身被还原后再返回空气反应器。固体输送装置与气体密封结构需要同时保证稳定的颗粒循环并抑制两侧气体串混,以维持燃料侧产物流的分离效果。具体设计中,鼓泡流化床、循环流化床及其组合均有应用,不同床型在气固接触、颗粒停留时间、固体循环速率及返料方式等方面各有特点。流化床能够强化气固接触和传热传质,并借助载氧体循环实现氧与显热的跨反应器输送,因此成为固体燃料化学链燃烧的重要反应器路线[5,6]。
与连续输送载氧体的串行流化床不同,填充床反应器采用载氧体固定、反应气体交替切换的运行方式。载氧体颗粒装填于床层内部,通过依次通入燃料气体和空气,使其交替经历还原与氧化过程。该构型无需在空气反应器与燃料反应器之间连续输送载氧体,具有固体循环系统相对简单、颗粒磨损较小等特点,但反应过程中还原与氧化前沿会沿床层推进,并伴随气体组成及温度分布的动态变化。因此,填充床需要合理设计气体切换程序、床层结构与热量管理方式;若采用多个床层交替运行,还需协调各床层的反应周期以维持整体过程的连续性[4]。
2.2.2 固体燃料转化强化与工程放大
对于煤、生物质等固体燃料,反应器设计还需考虑燃料给料、挥发分析出、焦炭气化及灰分排出等过程,如图2所示[6]。固体燃料进入燃料反应器后,挥发分可释放为气态产物,而焦炭通常需要经过相对缓慢的气化反应生成CO和H2,再与载氧体发生后续氧化反应。因此,焦炭气化速率、颗粒停留时间和气固接触质量是影响固体燃料转化及CO2捕集效率的关键因素。若停留时间不足或气固接触不充分,未完全转化的焦炭可能随载氧体进入空气反应器并发生燃烧,造成燃料侧碳损失;未充分转化的挥发分及气化产物也可能随燃料反应器尾气逸出,降低燃烧效率[5,6]。
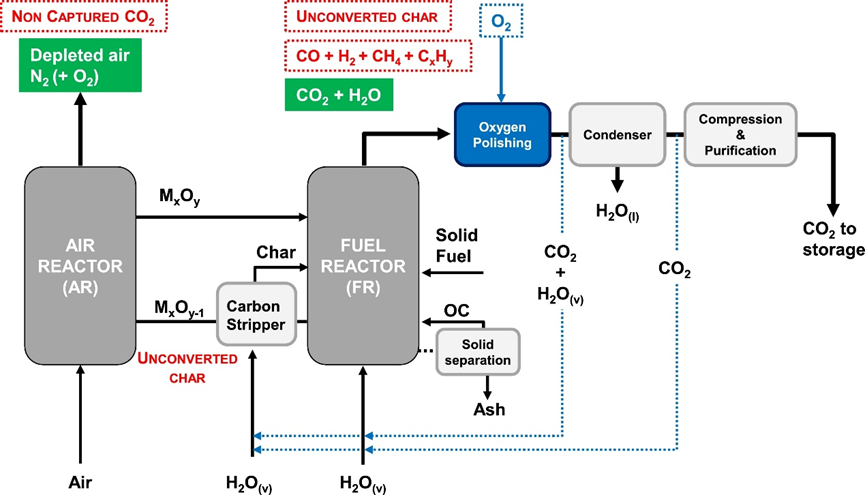
图2 固体燃料化学链燃烧(CLC)的工艺方案[6]
针对焦炭转化不充分的问题,研究者主要通过优化反应温度、气化介质、固体循环及床层流化方式强化反应过程。提高燃料反应器温度通常有利于加快焦炭气化,但过高温度可能增加载氧体烧结和团聚的风险,同时加大反应器间热量匹配与系统热平衡的调控难度。水蒸气可作为焦炭气化介质,促进CO和H2的生成;但其用量还需结合气化反应的吸热需求、床层流化状态和系统供热能力进行优化。由此可见,强化焦炭气化并非单纯提高温度或增加气化介质,而需要在反应动力学、颗粒停留时间与整体热量管理之间取得平衡[5,6]。
除调节操作参数外,碳分离器是提高固体燃料化学链燃烧碳捕集效率的重要辅助单元。该装置利用焦炭与载氧体在粒径、密度及流体动力学行为等方面的差异,将二者分离,并使分离出的焦炭返回燃料反应器继续气化和转化,从而延长焦炭的有效停留时间,减少未转化碳进入空气反应器。碳分离器可采用内置式、外置流化床式或惯性分离式等不同构型,其分离性能与气流速度、固体通量、颗粒物性及设备结构密切相关[7]。耦合碳捕集器的化学链燃烧装置如图3所示。
实验研究表明,碳分离器能够显著改善固体燃料化学链燃烧的碳捕集表现。例如,一套耦合环形碳分离器的煤化学链燃烧装置进行了累计约100 h的高温运行试验,焦炭分离效率达到90%–95%,在使用钛铁矿载氧体、950 ℃等特定条件下,CO2捕集效率达到95%[8]。不过,碳分离器并非没有代价。其引入会增加固体循环路径及设备数量,使系统中的气固流动、颗粒返料和操作控制更加复杂;部分分离器还需要在较窄的流化气速范围内运行,且颗粒碰撞、磨损及焦炭与载氧体之间的黏附会影响实际分离效果。因此,碳分离器设计需要兼顾分离效率、运行稳定性与系统复杂度,而不能单纯以最高碳捕集效率作为唯一评价标准[7,8]。
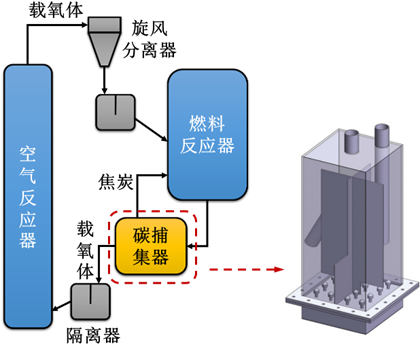
图3 耦合碳捕集器的化学链燃烧装置示意图
除碳分离器外,优化燃料反应器内部构型和流化方式也能够强化燃料转化。以一套3 kWₜₕ煤化学链燃烧装置为例,研究者在约860 ℃的运行条件下,通过调整燃料反应器流化气量、优化水蒸气与煤的比例以及引入分级流化等策略改善反应性能,如图4所示。其中,分级流化能够提高颗粒停留时间与燃料反应器内的固体存量,促进气固接触并改善碳转化。优化后,该装置的 CO2 捕集效率由57.8%提高至80.3%,碳转化效率由81%提高至96%,载氧体寿命由300 h延长至342 h[9]。这些结果说明,在不大幅增加系统循环路径的情况下,通过优化床层内部结构与流化条件,也有可能协调燃料转化效率、碳捕集性能和载氧体寿命。
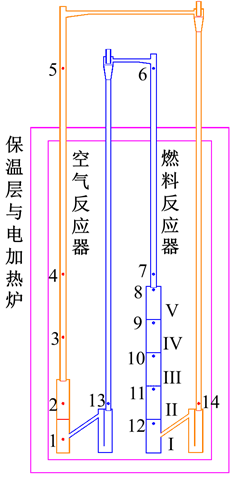
图4 3 kWth塔式化学链燃烧反应器结构示意图
从实验室走向中试和更大规模装置,化学链燃烧还面临固体循环稳定性、燃料适应性、气体转化程度和系统自热运行之间的综合权衡。德国达姆施塔特的1 MWth煤化学链燃烧装置提供了一个典型案例:相关研究实现了超过100 h的自热及部分自热运行,但在未设置碳分离器的运行配置下,仍有未转化焦炭随载氧体进入空气反应器,导致碳捕集效率偏低;燃料反应器的未燃气体也未能完全转化,表明连续运行能力的建立并不意味着燃料转化与碳捕集问题已经全部解决[10]。这说明,反应器放大不仅要保证稳定的载氧体循环和热量平衡,还需针对燃料特性优化给料位置、气固接触和固体分离方式。
近年来,化学链燃烧的工程验证进一步取得进展。2026年发表的一项5 MWth褐煤化学链燃烧示范研究报告,该装置在2024年的运行测试中实现了自热运行,CO2捕集效率最高超过97%,未燃气体的最低氧需求约为2.45%[11]。这一结果表明,合理的反应器构型、固体循环机制及运行调控能够显著改善较大规模系统的运行表现。不过,这些指标对应特定燃料、装置结构和运行条件,仍需结合连续运行时间、燃料适应性、系统能耗与长期维护情况综合评价。
总体而言,化学链燃烧反应器设计需要统筹考虑气固接触、颗粒停留时间、载氧体循环、气体密封及传热传质过程。对于固体燃料体系,还需进一步协调焦炭气化、碳分离与反应器流化条件;对于较大规模装置,则必须兼顾燃料转化、碳捕集、系统热平衡与操作复杂度。因此,反应器优化的关键并非孤立地提高某一项性能指标,而是在结构简化、稳定运行与高效燃料转化之间实现合理平衡。
2.3 载氧体
载氧体是化学链燃烧实现氧循环的核心材料,其氧化还原性能直接影响燃料转化程度、反应速率及CO2捕集效果。在燃料反应器中,载氧体通过晶格氧氧化燃料,自身由氧化态转变为还原态;随后进入空气反应器,与空气中的氧反应并恢复氧化态,完成循环。因此,载氧体不仅需要具备良好的供氧能力,还应在燃料反应和空气再生两个阶段保持适宜的反应活性与较快的反应动力学。化学链燃烧原理如图5所示。
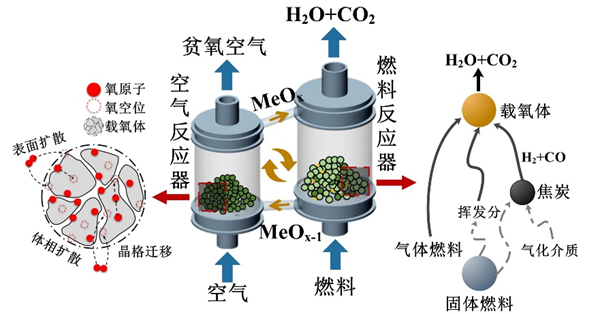
图5 化学链燃烧原理示意图
2.3.1 载氧体的主要类型及性能特点
目前,化学链燃烧研究中常见的载氧体包括 Ni、Fe、Cu、Co、Mn等过渡金属氧化物,以及负载型材料和钙钛矿、尖晶石等复合氧化物[3,12,13]。不同材料在反应活性、有效载氧能力、热稳定性和成本等方面存在差异。Ni基载氧体通常具有较高的反应活性,适用于多种气体燃料的转化,但其成本及环境安全性问题限制了大规模应用,在氧供给不足等条件下还可能发生积碳。Fe基载氧体原料丰富、成本较低,但部分体系的反应动力学相对缓慢,在甲烷转化过程中可能受到活性限制。Cu基载氧体具有较好的反应活性,但其较低的熔点使部分材料在高温循环过程中容易发生烧结和团聚。Mn、Co基材料则可通过调节组成与晶体结构改变其氧化还原特性,但仍需综合权衡反应活性、材料成本及循环稳定性[13,14]。
除合成金属氧化物外,天然矿物及工业副产物也可作为载氧体的原料来源。这类材料通常具有成本优势,但其组成、杂质含量及物理性质存在一定波动,因而需要结合具体反应条件评价其反应活性与长期稳定性。相比之下,合成载氧体能够通过控制活性组分、载体类型及制备工艺调节材料组成和结构,但制备成本与规模化生产能力同样是材料选择时需要考虑的因素[14]。
2.3.2 载氧体的关键性能与失活机制
载氧体的性能不能仅依据理论含氧量或初始反应活性进行评价,而应综合考虑有效载氧能力、燃料完全氧化能力、氧化还原速率及循环稳定性。有效载氧能力反映材料在实际反应条件下能够释放和补充的氧量,其大小不仅取决于材料的化学组成,还受到氧化还原平衡、反应温度及气体组成等因素影响。对于以完全燃烧为目标的CLC,载氧体还需保证燃料充分转化为CO2和H2O,并能够在空气反应器中有效再生[13,15]。
在长期高温氧化还原循环过程中,载氧体可能发生烧结、团聚、孔结构变化及活性组分迁移,导致反应活性和有效载氧能力下降。在流化床系统中,颗粒还会受到气固碰撞、颗粒间摩擦及热应力等作用,引起磨损、破碎和细颗粒流失,进而缩短使用寿命并增加材料补充成本[16]。对于固体燃料化学链燃烧,还需考虑灰分与载氧体之间的相互作用,以及氧供给不足时可能发生的积碳等问题。因此,载氧体必须兼顾反应活性、氧传递能力、抗烧结性能和机械耐久性,同时满足材料成本与环境安全要求。
2.3.3 载氧体的材料设计与发展方向
为改善单一金属氧化物的综合性能,研究者逐渐发展了负载型和复合氧化物载氧体。引入 Al2O3、MgAl2O4 等载体,有助于改善活性组分的分散状态,并调节材料的孔结构和机械性能;构建钙钛矿、尖晶石等晶体结构,则可通过调节元素组成及局部化学环境,影响晶格氧的迁移、释放及氧化还原行为[12,15,17]。
不过,复合化和多元素引入并不必然带来性能提升。载体与活性组分之间的相互作用可能改变材料的还原特性,部分稳定化合物的形成还可能降低有效载氧能力。同时,材料的反应活性与机械稳定性也不一定同步改善,仍需通过组成调控、制备工艺优化及循环测试进行综合评价[15,16]。
总体而言,载氧体研究正由单一活性组分的筛选逐步转向组成、晶体结构及颗粒性能的协同优化。后续材料开发不仅需要关注初始反应活性,还应结合长期氧化还原循环及实际燃料条件,系统评价氧传递能力、燃料转化性能与机械耐久性,为化学链燃烧的稳定运行和规模化应用提供材料基础。
2.4 化学链燃烧的技术优势
化学链燃烧最显著的优势,在于其燃料与空气的分离供氧方式。传统燃烧过程中,燃料直接与空气混合,空气中的氮气并不参与主要的燃烧反应,却会随烟气大量排出,使CO2被显著稀释,增加后续分离与捕集的难度。化学链燃烧通过载氧体向燃料侧提供氧,避免了燃料与空气的直接接触[18],因此,燃料侧的主要气态产物通常为CO2和H2O。除去水蒸气后,可以获得浓度较高的CO2气流,从而减少CO2分离过程的负担,为碳捕集与封存或资源化利用提供有利条件。
燃料与空气的空间分离也有利于抑制部分NOx的形成。传统燃烧过程中,空气中的N2在高温条件下可能与O2发生反应生成热力型NOx;而在化学链燃烧的燃料侧,氧主要由载氧体提供,并不需要引入大量空气,因此可以从反应过程上减少N2参与高温氧化反应的机会。与此同时,化学链燃烧的燃烧温度和氧供给方式还可以通过载氧体性质及操作条件进行调控,为污染物排放控制提供更多调节空间。
从系统角度来看,化学链燃烧还具有能源转化与CO2分离协同进行的特点。传统燃烧通常需要在燃烧完成后,再通过吸收、吸附、膜分离或低温分离等方法从烟气中提取CO2;而化学链燃烧通过载氧体循环,在燃料转化的同时改变了产物气体的组成,使CO2在反应过程中得到天然的富集。由此,CO2分离由传统燃烧后的独立处理环节,部分转化为燃烧过程本身的一部分。
因此,化学链燃烧的意义并不只是“换一种方式燃烧燃料”,而是通过改变氧的传递和燃料的反应环境,在燃料转化、污染物控制和CO2分离之间建立联系。这也是化学链技术受到持续关注的重要原因。
2.5 化学链燃烧面临的问题
尽管化学链燃烧在CO2分离与污染物控制方面具有显著优势,其工程化应用仍面临载氧体性能与循环稳定性等方面的挑战。首先,载氧体的氧传递动力学直接影响燃料转化效率及循环运行性能。晶格氧的释放、迁移与补充速率需与燃料反应及空气侧再氧化过程相匹配,以维持充分的燃料转化和有效的载氧体再生。其次,载氧体在长期高温氧化还原循环过程中易发生烧结、团聚、活性组分迁移及颗粒磨损,导致反应活性、孔结构和机械强度发生变化,进而降低循环稳定性与使用寿命。因此,载氧体需兼顾反应活性、有效载氧能力、热稳定性及机械耐久性,并综合考虑材料成本与环境安全性。
此外,化学链燃烧的规模化运行对反应器设计及系统集成提出了更高要求。载氧体在空气反应器与燃料反应器之间的稳定循环,需要与气固接触、流动阻力、传热传质及气体密封等过程相协调。随着装置规模增大,多相流动与化学反应之间的耦合效应更加复杂,固体循环稳定性、颗粒磨损、反应器间热量匹配及系统能耗均可能影响整体运行效率。
综上,化学链燃烧的工程化发展需要协同优化载氧体性能与反应器运行条件,以提高燃料转化效率和系统运行稳定性。与此同时,载氧体的可逆氧化还原特性并不局限于燃料的完全氧化。通过调控氧供给程度、反应条件及载氧体再生方式,化学链过程还可实现燃料的部分氧化及定向转化,为制氢、气化和重整等衍生技术的发展提供基础[15,16]。
3. 化学链燃烧衍生技术
化学链技术的应用并不局限于以完全氧化为目标的燃烧过程。其基本原理是利用载氧体在不同反应环境中的可逆氧化还原过程,实现氧的传递与燃料转化。根据反应路径、氧供给方式及目标产物的不同,化学链过程可进一步拓展至制氢、气化和重整等领域[19,20]。与以燃料完全氧化和CO2富集为主要目标的化学链燃烧不同,这些衍生技术通常通过调控氧传递程度与反应条件,促进燃料向氢气或合成气等目标产物转化。
3.1 化学链制氢
化学链制氢利用载氧体的氧化还原循环耦合燃料转化与氢气生成,可在特定工艺路线中实现氢气与含碳产物的分离[21]。以典型的多反应器工艺为例,燃料首先在燃料反应器中还原载氧体;随后,还原态载氧体与水蒸气反应,将氧重新结合到材料结构中,同时释放氢气;完成再生的载氧体再返回相应反应器参与循环。部分工艺还结合水煤气变换等反应,进一步提高氢气产率并促进CO2分离[21,22]。与传统制氢过程相比,化学链制氢能够通过分步反应组织燃料转化、载氧体再生及氢气生成,避免燃料气体与空气直接混合,并为含碳产物的分离创造条件。不过,其性能取决于载氧体的有效载氧能力、燃料反应活性及其与水蒸气的反应动力学,同时还需兼顾多反应器之间的热量匹配和材料循环稳定性[22]。
3.2 化学链气化
化学链气化主要面向煤、生物质等固体燃料,旨在将燃料转化为以H2和CO为主要组分的合成气,而非使其完全氧化为CO2和H2O。其基本过程是利用载氧体在空气侧获得氧并携带热量进入燃料侧,通过受控供氧及气化反应促进固体燃料转化。根据燃料性质和工艺设计,水蒸气、CO2等可参与气化过程,从而影响合成气组成及H2/CO比[19,20]。
相较于直接使用空气进行气化,化学链气化能够避免大量N2进入产品气流,并有望降低后续气体分离负担。对于生物质化学链气化,若进一步与CO2捕集相结合,还具有实现低碳乃至负碳能源转化的潜力[19,23]。然而,固体燃料转化涉及挥发分析出、焦炭气化和气态产物反应等多个过程,其整体性能受到焦炭反应活性、气固接触、载氧体循环以及灰分与载氧体相互作用等因素制约。因此,化学链气化不仅需要合理调控供氧程度,还需兼顾燃料转化效率、合成气品质与载氧体循环稳定性[24]。
3.3 化学链重整
对于天然气等气体燃料,化学链重整(Chemical Looping Reforming, CLR)可将载氧体循环引入甲烷转化过程,通过控制氧传递程度,使燃料转化更多地趋向部分氧化和合成气生成,而非完全氧化[24,25]。如图6所示,其典型过程包括甲烷与载氧体反应,以及还原态载氧体利用适当氧化剂再生等阶段。根据反应体系及氧化剂的不同,可进一步发展出蒸汽化学链重整和干法化学链重整等路线[24,26]。其中,蒸汽化学链重整利用水蒸气参与载氧体再生,可促进氢气生成;干法化学链重整则引入CO2参与还原态载氧体的再氧化过程,并生成CO。
化学链甲烷干重整技术这种反应分离模式具有三大核心优势:一是规避逆水煤气变换反应,提升合成气选择性。常规甲烷干重整中,CO2与H2同一反应器内共存,逆水煤气反应难以避免;而在化学链甲烷干重整中,H2还原阶段生成后直接分离,CO2仅在氧化阶段参与反应,从热力学上阻断了逆水煤气反应的发生,使合成气中H2/CO比可稳定维持在2.0左右,满足费-托合成等下游工艺需求[27]。实验数据显示,采用Ni/CeO2载氧体的甲烷干重整系统,在800℃下H2选择性可达96%,远高于常规甲烷干重整工艺的82%[28]。二是强化积碳自消除,提升系统稳定性。常规甲烷干重整中,积碳持续积累导致催化剂在100h内活性衰减50%以上;而化学链甲烷干重整中,还原阶段生成的少量积碳可在氧化阶段被CO2化为CO(C+CO2→2CO,ΔH=172kJ/mol),形成“积碳-气化”动态平衡[29]。例如,Fe基载氧体在化学链甲烷干重整循环中,积碳量仅为常规固定床甲烷干重整工艺的1/10,连续运行500h后活性无显著衰减[30]。三是优化能量利用效率,降低能耗。化学链甲烷干重整可通过内部热集成自给,若在氧化阶段引入部分空气或燃料燃烧,释放的热量可直接供给还原阶段的吸热反应,使系统净能耗降低30%-40%[31]。模拟研究表明,采用CH4辅助燃烧的化学链甲烷干重整系统,总能量效率可达86.5%,对比常规甲烷干重整工艺提升15-20个百分点[32]。
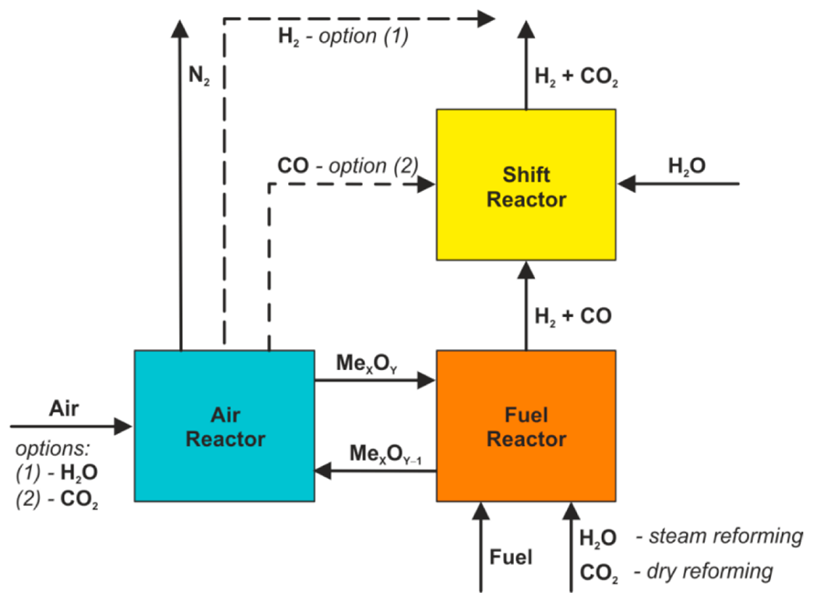
图6 化学链重整示意图[25]
4. 总结
化学链燃烧通过载氧体在空气反应器与燃料反应器之间循环传递晶格氧,实现燃料的间接氧化与 CO₂ 富集,为降低燃烧后碳捕集的分离负荷提供了新的技术路径。与传统空气燃烧相比,该技术将燃料转化与 CO₂ 分离相结合,在低碳能源利用方面具有较大的发展潜力。然而,化学链燃烧的性能并非仅由载氧体的反应活性决定,还受到有效载氧能力、氧化还原动力学、循环稳定性以及反应器构型、气固接触和传热传质等因素的共同影响。特别是在固体燃料转化及装置规模扩大过程中,焦炭气化不充分、载氧体颗粒磨损、固体循环稳定性和系统热量匹配等问题,仍是影响燃料转化效率、CO₂ 捕集效果与长期运行可靠性的重要因素。
在化学链燃烧的基础上,通过调控载氧体的氧化还原特性、供氧方式及反应路径,化学链技术进一步拓展至制氢、气化和重整等领域,逐步形成涵盖燃料燃烧、氢气与合成气制备及碳资源转化的多元技术体系。这一发展表明,化学链技术的价值不仅在于改变传统燃烧的供氧方式,也在于利用可控的氧传递过程实现不同燃料的定向转化。随着载氧体材料设计、反应器结构优化及系统集成技术的持续发展,通过协调反应效率、循环稳定性、热量利用与运行经济性,有望进一步推动化学链技术的工程化应用,为化石能源低碳利用、可再生资源转化及 CO₂ 资源化利用提供新的技术支撑。
参考文献
[1] LyngfeltA, Leckner B, Mattisson T. A fluidized-bed combustion process with inherent CO2 separation; application of chemical-looping combustion[J]. Chemical Engineering Science, 2001, 56(10): 3101-3113.
[2] Adanez J, Abad A, Garcia-Labiano F, et al. Progress in chemical-looping combustion and reforming technologies[J]. Progress in energy and combustion science, 2012, 38(2): 215-282.
[3] Hossain M M, de Lasa H I. Chemical-looping combustion (CLC) for inherent CO2 separations—a review[J]. Chemical Engineering Science, 2008, 63(18): 4433-4451.
[4] Chen X., Li R., Tao Y., Tong Y., Li A., Mei D., Zhao H. Engineering design and numerical design for chemical looping combustion reactor: A review[J]. Energy Reviews, 2024, 3: 100100.
[5] Song T, Shen L. Review of reactor for chemical looping combustion of solid fuels[J]. International Journal of Greenhouse Gas Control, 2018, 76: 92-110.
[6] Adánez J, Abad A, Mendiara T, et al. Chemical looping combustion of solid fuels[J]. Progress in Energy and Combustion Science, 2018, 65: 6-66.
[7] Gong Y, Wang X, Chen D, et al. Retrospect and prospect of carbon stripper technology in solid-fuel chemical looping combustion[J]. Fuel Processing Technology, 2021, 221: 106920.
[8] Chen H, Cheng M, Liu L, et al. Coal-fired chemical looping combustion coupled with a high-efficiency annular carbon stripper[J]. International Journal of Greenhouse Gas Control, 2020, 93: 102889.
[9] Shen T, Wang S, Yan J, et al. Performance improvement of chemical looping combustion with coal by optimizing operational strategies in a 3 kWth interconnected fluidized bed[J]. International Journal of Greenhouse Gas Control, 2020, 98: 103060.
[10] Ohlemueller P, Stroehle J, Epple B. Chemical looping combustion of hard coal and torrefied biomass in a 1 MWth pilot plant[J]. International Journal of Greenhouse Gas Control, 2017, 65: 149-159.
[11] Li Z, Wang Y, Li W, et al. Demonstration of a 5-MWth chemical looping combustion unit fueled by lignite[J]. Engineering, 2026, 59: 168-177.
[12] Zeng L, Cheng Z, Fan J A, et al. Metal oxide redox chemistry for chemical looping processes[J]. Nature Reviews Chemistry, 2018, 2(11): 349-364.
[13] Qasim M, Ayoub M, Ghazali N A, et al. Recent advances and development of various oxygen carriers for the chemical looping combustion process: a review[J]. Industrial & Engineering Chemistry Research, 2021, 60(24): 8621-8641.
[14] Daneshmand-Jahromi S, Sedghkerdar M H, Mahinpey N. A review of chemical looping combustion technology: Fundamentals, and development of natural, industrial waste, and synthetic oxygen carriers[J]. Fuel, 2023, 341: 127626.
[15] Cheng Z, Qin L, Fan J A, et al. New insight into the development of oxygen carrier materials for chemical looping systems[J]. Engineering, 2018, 4(3): 343-351.
[16] Liu F, Song C, Zhu D, et al. Attrition and attrition-resistance of oxygen carrier in chemical looping process–A comprehensive review[J]. Fuel, 2023, 333: 126304.
[17] Zhu X, Imtiaz Q, Donat F, et al. Chemical looping beyond combustion–a perspective[J]. Energy & Environmental Science, 2020, 13(3): 772-804.
[18] Bhavsar S, Najera M, Solunke R, et al. Chemical looping: To combustion and beyond[J]. Catalysis Today, 2014, 228: 96-105.
[19] Luo S, Zeng L, Fan L S. Chemical looping technology: oxygen carrier characteristics[J]. Annual review of chemical and biomolecular engineering, 2015, 6: 53-75.
[20] 张榕江,张博,刘根,等.化学链制化学品工艺及循环材料研究进展[J].化工学报,2023,74(10):3979-3994.
[21] 曾亮,巩金龙.化学链重整直接制氢技术进展[J].化工学报,2015,66(8):2854-2862.
[22] Luo M, Yi Y, Wang S, et al. Review of hydrogen production using chemical-looping technology[J]. Renewable and Sustainable Energy Reviews, 2018, 81: 3186-3214.
[23] Goel A, Moghaddam E M, Liu W, et al. Biomass chemical looping gasification for high-quality syngas: A critical review and technological outlooks[J]. Energy Conversion and Management, 2022, 268: 116020.
[24] Tang M ,Xu L ,Fan M .Progress in oxygen carrier development of methane-based chemical-looping reforming: A review[J].Applied Energy,2015,151143-156.
[25] 王嘉锐,刘大伟,邓耀,等.载氧体在甲烷化学链重整反应中的研究进展[J].化工进展,2024,43(5):2235-2253.
[26] Czakiert T, Krzywanski J, Zylka A, et al. Chemical Looping Combustion: A Brief Overview[J]. Energies, 2022, 15(4): 1563.
[27] Mantripragada H C, Veser G. Hydrogen production via chemical looping dry reforming of methane: Process modeling and systems analysis[J]. AIChE Journal, 2022, 68(5): e17612.
[28] Guerrero-Caballero J, Kane T, Haidar N, et al. Ni, Co, Fe supported on Ceria and Zr doped Ceria as oxygen carriers for chemical looping dry reforming of methane[J]. Catalysis Today, 2019, 333: 251-258.
[29] Bhavsar S, Najera M, Veser G. Chemical looping dry reforming as novel, intensified process for CO2 activation[J]. Chemical engineering & technology, 2012, 35(7): 1281-1290.
[30] Zhu X, Li K, Wei Y, et al. Chemical-looping steam methane reforming over a CeO2–Fe2O3 oxygen carrier: evolution of its structure and reducibility[J]. Energy & fuels, 2014, 28(2): 754-760.
[31] Nazir S M, Bolland O, Amini S. Analysis of combined cycle power plants with chemical looping reforming of natural gas and pre-combustion CO2 capture[J]. Energies, 2018, 11(1): 147.
[32] Mantripragada H C, Veser G. Chemical Looping Partial Oxidation of Methane for Co‐Production of Syngas and Electricity: Process Modeling and Systems Analysis[J]. Energy Technology, 2020, 8(8): 1900580.
(作者: 沈天绪 杨睦钏 南京师范大学 能源科学与工程学院)
Copyright © 2018-2020 江苏省工程热物理学会 联系电话:
备案号:
苏ICP备19006822号
 苏公网安备32010202012181号
无锡开云信息技术有限公司 联系电话:400-180-4188


